


전문 정밀 스탬핑 다이 공급 업체
고정밀 스탬핑 품질 공급 업체
제품 설명
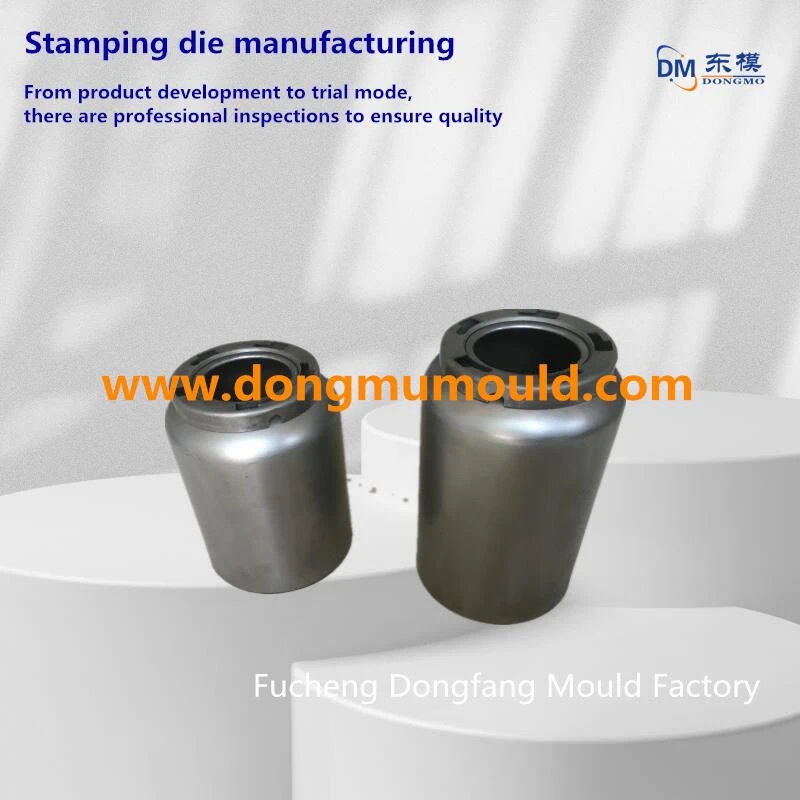
기존 알루미늄 합금 라이너 드로잉 공정에서 알루미늄 합금 라이너는 일반적으로 열린 끝이 나머지보다 두꺼운 벽 두께를 갖는 반제품으로 전환하여 가공 된 다음 기존의 오목 및 볼록을 통해 사이징 및 연신됩니다. 사용자가 필요로하는 완제품입니다. 펀치 및 다이는 위의 선삭 단계를 대체 할 수 있으며 자체 형상 특성을 사용하여 알루미늄 합금 라이너를 펀칭 및 연신하여 개방 단부가 다른 부품보다 벽 두께가 더 큰 알루미늄 합금 라이너를 얻을 수 있습니다. 선삭에 비해 재료비가 저렴하고 가공 효율이 높은 특징이 있습니다.
Dongfang Mold는 금속 스탬핑 부품 및 스탬핑 다이 생산을 전문으로합니다. 기존의 잘 알려진 협력 고객 : Haier Group, Shanxi Coking Coal Group, Hanken Electromechanical 등
Qroduct 세부 사항 | C옴 파니I정보 | ||
Qroduct 이름 | 금속 딥 드로잉 다이 | 주요 상품 | 스탬핑 다이 스탬핑 부품 |
신청 | 하드웨어 기기 | 생산력 | 스탬핑 : 2-3 백만 조각 / 월 |
재료 | 강철 스테인리스 강 | 금형 : 40-60 세트 / 월 | |
표준 부품 | 미스미 | 관련 인증서 | ISO9001 |
템플릿 평탄도 | + /-0.005mm | 꾸러미 | 고객 요구 사항에 따라 |
수량 | 1 세트 | 응용 분야 | 항공, 자동차, 가전 제품, 의료, 하드웨어, 건설, |




서비스 프로세스
1. 고객은 도면 (형식 : CAD, PDF, STP) 또는 실제 샘플을 제공합니다. 고객이 변경해야하는 경우 당사 공장에서 더 나은 제안이나 사례를 제공 할 수 있습니다. 제 시간에 답장 할 수없는 경우 사진을 우편함으로 보내 주시고 최대한 빨리 답장 해주십시오.
2. 고객의 비용을 절감하고 합리적인 견적을 제공하기 위해 최선을 다할 것을 약속합니다. 품질, 배송, 판매 후 및 태도는 똑같이 중요합니다.
3. 배송 방법은 양 당사자가 협상합니다. 대부분의 제품은 속달로 배송되며 먼 거리의 제품은 물류로 배송됩니다. 영수증에 서명 할 때 분실이나하자 등이 있으면 즉시 연락 주시기 바랍니다.
최근 소식
원인 및 제거 방법
(1) 제품 모양.
① 그리기 깊이가 너무 깊습니다.
이 결함은 딥 드로잉 중에 발생하므로 드로잉 깊이를 줄이면 해결할 수 있습니다. 그러나 드로잉 크기 요구 사항에 따라 드로잉을 수행해야하는 경우 문제를 해결하기위한 다른 방법의 많은 예가 있습니다.
② rd와 rc가 너무 작습니다.
이 결함은 사각 관의 코너 반경 (rc)이 너무 작을 때 발생하므로 rc를 증가시켜야합니다. 다이 필렛 반경 (rd)이 작고 딥 드로잉시 벽 균열의 위험이 있습니다. 균열이 발생하면 잘 갈아서 (rd) 늘린다
(2) 스탬핑 조건.
① 블랭크 홀더의 힘이 너무 큽니다.
주름이없는 한 블랭크 홀더의 힘을 줄일 수 있습니다. 주름이 파열의 원인 인 경우 블랭크 홀더의 힘을 줄이는 데주의해야합니다. 플랜지 전체에 얇은 주름이 발생하고 균열이 여전히 광택이 나는 경우 버퍼 핀의 높이가 잘 처리되지 않고 금형의 정밀도가 나쁘고 프레스의 정밀도가 낮고 평행도가 낮을 수 있습니다. 블랭크 홀더의 불량, 충격 등 국부적 인 원인 발생 상응하는 조치를 취해야합니다. 위의 요소가 있는지 여부는 영향 추적으로 판단 할 수 있습니다. 충격 흔적이 정상이면 모양이 깔끔하고 깔끔하지 않으면 어딘가에 문제가있을 것입니다.
② 윤활 불량.
가공 유의 선택은 매우 중요합니다. 윤활유가 적합한 지 구별하는 방법은 제품을 금형에서 꺼낼 때 제품의 온도가 너무 높아서 손으로 만질 수없는 경우 윤활유의 선택과 윤활 방법을 재고해야한다는 것입니다. 딥 드로잉 공정에서 가장 중요한 요소 중 하나는 윤활유의 유막이 깨지지 않는다는 것입니다. 펀치 측벽의 온도가 상승하고 재료가 부드러워 져 고장의 원인이됩니다. 따라서 딥 드로잉시 딥 드로잉으로 인한 마찰을 최소화해야합니다. 또한 동시에 능동 냉각 방식을 고려할 필요가 있습니다.
③ 거친 모양이 맞지 않습니다.
경험에 따르면 시험 드로잉 단계에서 벽 파열이 발생하면 블랭크의 모양을 변경하여 결함을 제거 할 수 있습니다. 이것에 대한 많은 예가 있습니다. 사각 튜브를 그릴 때 먼저 딥 드로잉을 위해 사각 블랭크를 사용하십시오. 세 번째 부분이 갈라지면 블랭크의 네 모서리가 잘립니다. 이 단계에서 반전 된 W 자형 균열과 격자 결함이 발생하면 네 모서리의 모서리가 너무 크다는 것을 의미합니다. 딥 드로잉 중 플랜지의 네 모서리와 같은 절단 모서리의 모양은 절단 모서리의 양을 적절하게 줄이면 제거 할 수 있으며 균열을 방지 할 수도 있습니다.
④ 위치 불량.
모따기의 양이 적절하더라도 블랭크가 올바르게 배치되지 않으면 모따기가 너무 커서 균열이 계속 발생합니다. 또한 3 점 포지셔닝 장치를 대량 생산에 사용하는 경우 포지셔닝은 전적으로 작업자'의 손에 따라 달라지며 벽이 자주 부러집니다.
⑤ 버퍼 핀의 접촉이 불량합니다.
버퍼 핀의 길이를 적절하게 조정하면 결함을 제거 할 수 있습니다.
인기 탭: 금속 딥 드로잉 다이, 중국, 공급 업체, 제조업체, 공장, 구매, 가격, 중국 제


