


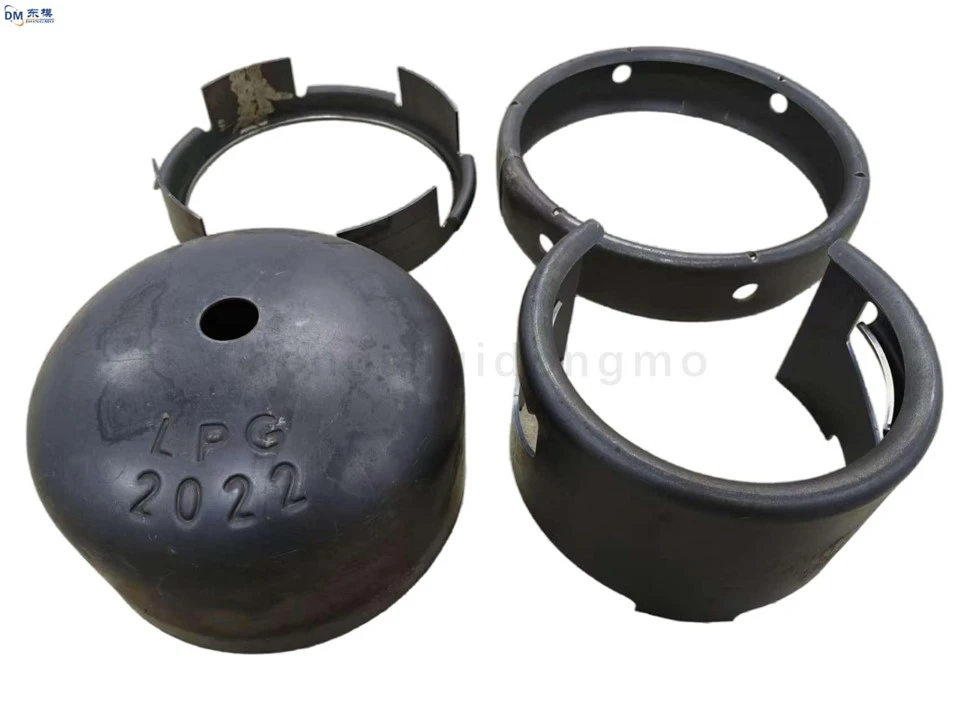


금속 스탬핑 부품의 일반적인 품질 결함 및 솔루션

금속 스탬핑 부품의 일반적인 변형 문제는 대부분 다이와 프로세스 매개변수 간의 부적절한 일치로 인해 발생하며 목표 조정이 필요합니다. 공작물에 굽힘 변형이나 뒤틀림이 나타나는 경우 이는 종종 다이 클램핑력이 부족하거나 슬라이드 스트로크가 과도하여 판금에 고르지 않은 응력이 발생하기 때문입니다. 드로잉 부품의 변형은 종종 불합리한 드로잉 클리어런스와 부적절한 윤활로 인해 발생합니다. 해결 방법에는 먼저 다이 검사, 클램핑 플레이트 압력 조정, 드로잉 간격 최적화, 쉽게 변형될 수 있는 영역에 위치 핀 또는 클램핑 링 설치 등이 포함됩니다. 동시에 판금 두께와 재질에 따라 슬라이드 속도를 줄이고 다이 커팅 엣지 반경을 늘리면 가공 중 응력 집중을 줄여 공정{4}} 관점에서 변형을 방지할 수 있습니다.
버스트는 스탬핑 작업에서 가장 흔한 결함으로 주로 다이 가장자리 마모 또는 부적절한 간격으로 인해 발생합니다. 시간이 지남에 따라 다이 절단 가장자리가 무뎌지거나 부서질 수 있으며, 설치 중 상부 다이와 하부 다이 사이의 간격이 너무 크거나 너무 작아서 작업물 가장자리에 버가 발생할 수 있습니다. 솔루션에는 날카로움을 보장하기 위해 다이 커팅 엣지를 적시에 연삭하거나 교체하는 것이 포함됩니다. 다이 설치 간격을 엄격하게 교정하고 시트 두께에 따라 간격 값을 조정하며 일반적으로 시트 두께의 5%-10%입니다. 또한 국부적인 버를 악화시킬 수 있는 정렬 불량을 방지하려면 다이 위치를 정기적으로 점검해야 합니다. 원재료를 최적화하면 시트 경도가 고르지 않아 발생하는 버 문제도 방지할 수 있습니다.


기타 일반적인 결함으로는 공작물 균열 및 주름 등이 있으며, 이는 잠재적인 문제를 제거하기 위해 다차원적인 관리가-필요합니다. 공작물 균열은 종종 과도한 연신 속도와 불충분한 시트 소성으로 인해 발생합니다. 연신 속도를 줄이고 중간 어닐링 공정을 추가하면 시트 연성이 향상될 수 있습니다. 주름은 블랭크 홀더의 힘이 부족하거나 시트 재료가 지나치게 얇은 경우 발생합니다. 블랭크 홀더 힘 증가, 적절한 두께의 원자재 사용, 필요한 경우 다이 모양 변경. 각 결함의 원인과 처리 방법을 기록하는 결함 추적 메커니즘을 구축하고 정기적으로 데이터를 분석하며 금형 및 프로세스를 최적화하면 소스에서 반복되는 품질 문제를 줄이고 안정적인 스탬핑 부품 품질을 보장할 수 있습니다.
문의하기
상담 핫라인: +86 15930861038
위챗:15930861038
이메일:dongfangmould@aliyun.com
서비스 약속: 12시간 이내에 문의에 응답합니다. 자격을 갖춘 고객에게 무료 금형 설계 최적화를 제공합니다.
형수동모정밀금속제품유한회사
인기 탭: LPG 실린더 핸들 성형 금형, 중국, 공급업체, 제조업체, 공장, 구매, 가격, 중국산


