하드웨어 금형 가공 분류 및 가공 갭 선택
콜드 스탬핑 가공에서 금형 부품(또는 반제품)으로 가공되는 재료(금속 또는 비금속). 스탬핑은 실온에서 프레스에 설치된 다이를 사용하여 재료에 압력을 가하여 분리 또는 소성 변형을 일으켜 압력 가공 방법의 필요한 부분을 얻습니다.
.
금형 가공의 분류:
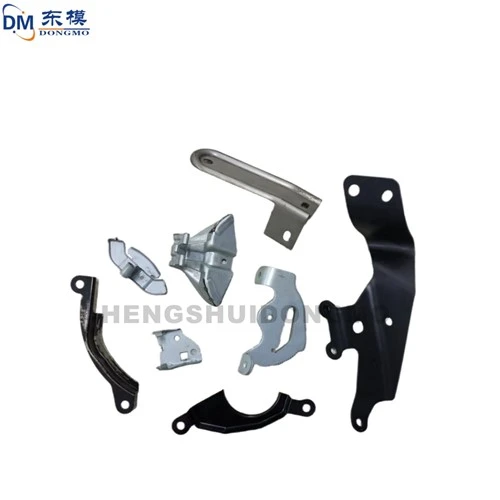
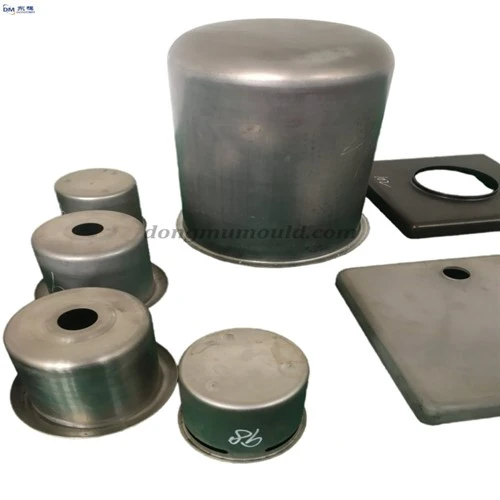
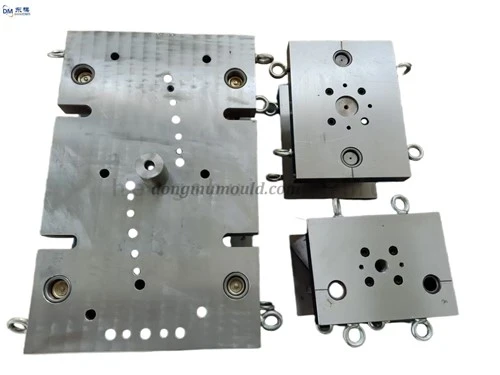
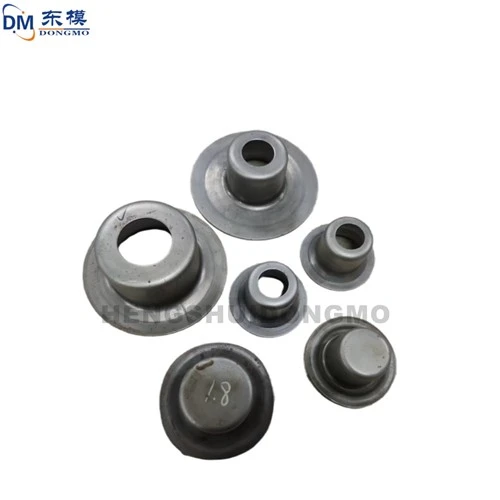
제품의 다양한 가공 방법에 따라 다이는 펀칭 및 전단 다이, 벤딩 다이, 드로잉 다이, 성형 다이 및 압축 다이 및 기타 5 가지 범주로 나눌 수 있습니다.
a.펀치 및 전단 다이: 절단하여 작업을 완료합니다. 일반적으로 사용되는 형태는 커팅 다이, 블랭킹 다이, 다이, 트리밍 다이, 풀 에지 다이, 드로잉 다이, 다이입니다.
b.벤딩 금형 : 부품의 모양, 정확도 및 출력에 따라 평평한 모발 배아가 각도 모양으로 구부러져 일반 벤딩 금형, CAM 벤딩 금형, 코일 금형, 아크 벤딩 금형, 벤딩 솔기 금형 및 벤딩 금형.
c. 드로잉 몰드: 드로잉 몰드는 평평한 털이 많은 배아를 바닥에 이음매 없는 용기로 만드는 것입니다.
d.성형 다이 : 볼록 성형 다이, 와인딩 성형 다이, 목 수축 성형 다이, 구멍 플랜지 성형 다이 및 둥근 모서리 성형 다이를 포함한 다양한 국소 변형에 의해 변경된 모발 배아의 모양을 나타냅니다.
E.압축 다이: 강한 압력을 사용하여 금속 모발이 변형되어 압출 다이, 엠보싱 다이, 스탬핑 다이 및 엔드 프레싱 다이를 포함하여 원하는 모양으로 변형됩니다.

하드웨어 금형 가공 간격 선택:
다이의 클리어런스는 스탬핑된 재료의 유형 및 두께와 관련이 있습니다. 불합리한 간격으로 인해 다음과 같은 문제가 발생할 수 있습니다.
1. 클리어런스가 너무 크면 스탬핑 공작물 버가 커지고 스탬핑 품질이 떨어집니다. 간격이 작 으면 펀칭 품질이 더 좋지만 다이 마모가 심각하여 다이의 수명이 크게 단축되어 펀치 파손으로 이어지기 쉽습니다.
2. 클리어런스가 너무 크거나 작으면 펀치 재료에 붙기 쉬워 재료가 스탬핑됩니다. 펀치 바닥과 플레이트 사이의 간격이 너무 작아서 진공을 형성하기 쉽고 스크랩 반동이 발생합니다.
3. 합리적인 클리어런스는 금형의 수명을 연장하고 언 로딩 효과가 좋으며 버 및 플랜지를 줄이며 플레이트를 깨끗하고 일관된 조리개로 유지하고 플레이트를 긁지 않고 연삭 횟수를 줄이고 플레이트를 평평하게 유지하고 정확한 펀칭 위치를 유지할 수 있습니다.