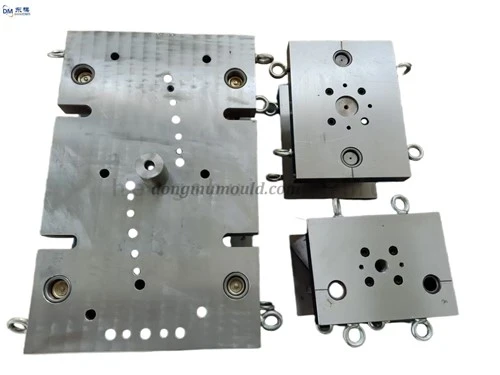
연속 금형의 유지 관리는 신중하고 참을성있게 단계별로 수행해야하며 맹목적으로 참여해서는 안됩니다. 고장으로 인한 금형 수리시 문제점 조회를 용이하게하기 위해 재료 벨트를 부착해야합니다. 금형을 열고 재료 벨트를 비교하고 금형 상태를 확인하고 실패 원인을 확인하고 문제를 찾은 다음 금형을 제거하기 전에 금형을 청소하십시오. 금형을 제거 할 때 힘이 균일해야합니다. 이젝션 스프링이 고정 플레이트와 이젝션 플레이트 사이에 있고 이젝션 스프링이 내부 가이드 포스트를 직접 누르는 몰드 구조의 경우 이젝션 플레이트의 이젝션은 이젝션이 균형을 이루고 이젝션이 제거되도록해야합니다. 플레이트가 기울어지면 금형의 펀치가 파손될 수 있습니다.
1. 볼록 및 오목 금형의 유지 관리 :
수형 및 암형 금형을 분해 할 때 금형의 원래 상태에주의하여 후속 금형 조립시 쉽게 복원 할 수 있도록합니다. 패드 또는 변위 요소가있는 경우 개스킷의 두께를 부품에 새겨서 기록해야합니다. 펀치를 교체하려면 스트리핑 블록을 삽입하고, 다이가 매끄러운 지, 테스트 인서트와 다이 사이의 간격이 균일한지, 다이를 교체 할 때 다이와 펀치 사이의 간격이 균등한지 확인하십시오. 펀치를 연마 한 후 펀치가 짧아지고 필요한 길이에 도달하기 위해 개스킷을 추가해야합니다. 펀치의 유효 길이가 충분한 지 확인해야합니다. 파손 된 펀치를 교체하는 이유를 찾아 내고 해당 오목 몰드에 치핑이 있는지, 절삭 날을 연마해야하는지 여부를 확인해야합니다. 펀치를 조립할 때 펀치와 고정 블록 또는 고정판 사이의 간격이 충분한 지 확인하십시오. 프레스 블록이있는 경우 이동 공간이 있는지 확인합니다. 조립 다이는 수평으로 놓은 다음 다이 표면에 구리 막대와 같은 평평한 철 블록으로 설정하여 제자리에 두 드려야합니다. 비스듬하게 배치하지 말고 억지로 밀어 넣으십시오. 다이의 바닥은 모따기 처리되어야합니다. 설치 후 오목한 다이 표면이 다이 표면과 같은지 확인하십시오. 펀치와 다이 코어를 조립 한 후 재료 벨트를 확인하여 부품이 잘못 설치되었는지 또는 반대로 설치되었는지 확인하십시오. 다이와 다이 패드가 뒤집혀 있는지, 블랭킹 구멍이 막혔는지, 새 부품이 필요한지 확인하십시오. 재료를 훔쳐 야하는지, 재료를 훔쳐 야하는지, 금형을 단단히 잠 가야하는지 여부는 충분합니다. 스트리퍼 플레이트 나사의 잠금 확인에주의하십시오. 잠금시에는 균형 잡힌 힘으로 안쪽에서 바깥쪽으로 교차 잠금을해야합니다. 먼저 나사 하나를 조인 다음 다른 나사를 잠그지 마십시오. 스트리퍼 플레이트가 기울어 져 펀치가 파손되거나 금형 정확도가 저하되는 것을 방지 할 수 있습니다.
2. 스트리핑 보드의 유지 관리 :
스트리퍼를 제거하려면 먼저 두 개의 스크루 드라이버를 사용하여 비틀림의 균형을 맞춘 다음 양손을 사용하여 빼낼 힘의 균형을 맞출 수 있습니다. 분해가 어려운 경우 금형 내부 청소 여부, 잠금 나사가 완전히 분해되었는지 여부, 재료 걸림으로 인한 금형 손상 여부 확인, 원인 파악 후 해당 처리를하고 맹목적으로하지 마십시오. 그것을 처분하십시오. 스트리퍼를 조립할 때 먼저 펀치와 스트리퍼를 청소하고 가이드 포스트와 펀치 도입부에 윤활유를 추가하고 안정적으로 넣은 다음 양손으로 제자리에 누른 다음 여러 번 반복하십시오. 너무 빡빡한 경우 이유 (가이드 포스트와 가이드 슬리브의 방향이 정상인지, 다양한 부품에 손상이 있는지, 새 펀치가 올바른 위치에서 스트리퍼 플레이트를 통과 할 수 있는지 여부)를 확인하고 이유와 그에 따라 처리하십시오. 고정판에 프레스 블록이있는 경우 탈피 백 플레이트가 충분한 지 확인합니다. 스트리퍼 플레이트와 오목 몰드 사이의 재료 접촉 표면은 오랜 시간 스탬핑 후 압흔을 생성합니다 (스트리퍼 플레이트와 오목 몰드 사이의 간격은 일반적으로 재료 두께에서 0.03-0.05mm를 뺀 값입니다. 압입이 심각하면 영향을 미칩니다. 재료의 압착 정확도로 인해 비정상적인 제품 크기, 불안정 등이 발생하는 경우 스트리퍼 인서트와 스트리퍼를 수리하거나 재연 마해야합니다. 윤곽 슬리브의 정확도를 확인해야합니다. 높이가 같지 않을 경우 스트리퍼가 기울어 질 수 있습니다 그것의 정밀도 유도 및 부드러운 스프링 압착 기능은 파괴 될 것이며 유지되어야합니다.
3. 가이드 부품 검사 :
가이드 포스트와 가이드 슬리브 사이의 간격, 화상 또는 마모 흔적이 있는지, 몰드 가이드의 오일 공급 상태가 정상인지 확인해야합니다. 가이드의 마모와 정밀도의 파괴는 금형의 정밀도를 떨어 뜨리고 금형의 여러 부분에서 문제가 발생합니다. 따라서 적절한 유지 보수와 정기적 인 교체가 필요합니다. 재료 가이드의 정확성을 확인하십시오. 재료 가이드 핀 (포지티브 네일)이 마모되면 테이프 가이드의 적절한 정확도와 기능을 잃은 것이므로 교체해야합니다. 스프링 (토출 스프링, 이젝터 스프링 등)의 상태를 확인하여 파손 여부를 확인하거나 장기간 사용 후 파손되지 않은 경우 피로하여 본래의 강도를 잃은 것입니다. 정기적으로 유지 및 교체해야합니다. 그렇지 않으면 곰팡이가 손상되거나 생산이 원활하지 않습니다.
4. 금형 간격 조정 :
금형 코어의 빈번한 조합으로 인해 금형 코어 위치 결정 구멍이 마모되어 조립 후 큰 간격 (조립 후 느슨 함) 또는 고르지 않은 간격 (위치 편차)이 발생하여 펀칭 후 단면 모양이 악화됩니다. . , 펀치는 펀칭 후 단면의 상태를 확인하여 조절할 수있는 버 등의 파손 및 발생이 용이합니다. 간격이 작 으면 단면이 줄어 듭니다. 간격이 크면 단면이 더 커지고 버가 더 커집니다. 요소를 이동하여 적절한 간격을 얻을 수 있습니다. 조정 후에는 적절하게 기록해야하며 다이의 가장자리에 표시를 할 수도 있습니다. 후속 유지 관리 작업을 위해. 매일 생산할 때 최상의 상태로 원래의 곰팡이를 수집하고 보존하는 데주의를 기울여야합니다. 후속 생산이 원활하지 않거나 금형이 변경되는 경우 금형 유지 관리를위한 참조로 사용할 수 있습니다. 또한 이젝터 핀의 마모 여부, 재료를 배출 할 수 있는지 여부, 가이드 핀 (포지티브 네일) 및 부싱의 마모 여부와 같은 보조 시스템을 점검하고 유지 관리해야합니다.