




오일{0}}프리 스탬핑의 금형 구조 설계 및 윤활 공정 최적화 조정

I. 오일-프리 스탬핑의 배경과 장점
오일-프리 스탬핑은 기존 윤활유를 전혀 사용하지 않거나 최소한으로 사용하는 스탬핑 공정을 의미합니다. 공정 매개변수와 다이 구조를 최적화함으로써 공작물이 성공적으로 형성됩니다. 실제 적용 시 장점은 다음과 같습니다.
1. 환경 보호 및 에너지 절약: 윤활유 소비는 기존 공정에 비해 90% 이상 감소하고 폐유 배출이 없으며 환경 오염을 줄이고 녹색 제조 표준을 충족합니다.
2. 비용 절감: 윤활유 조달, 보관, 세척이 필요 없으므로 단일 생산 라인에서 연간 50,000-100,000 RMB의 윤활유 비용을 절감하여 수동 세척 비용을 줄이고 경제 효율성을 높일 수 있습니다.
3. 품질 개선: 가공물 표면에 윤활제 잔류물이 없고 표면 거칠기 Ra가 0.8μm 이하로 후속 세척이 필요 없으며 후속 코팅 및 용접이 용이하며 완제품 품질 평가율이 5%-8% 증가합니다.
4. 공정 단순화: 윤활유 분사 및 재활용 공정을 없애 생산 라인의 자동화 수준을 높이고 장비 고장률을 15% 줄이며 생산 연속성을 향상시킵니다.


II. 오일-프리 스탬핑에서 금형 구조 설계의 핵심 역할
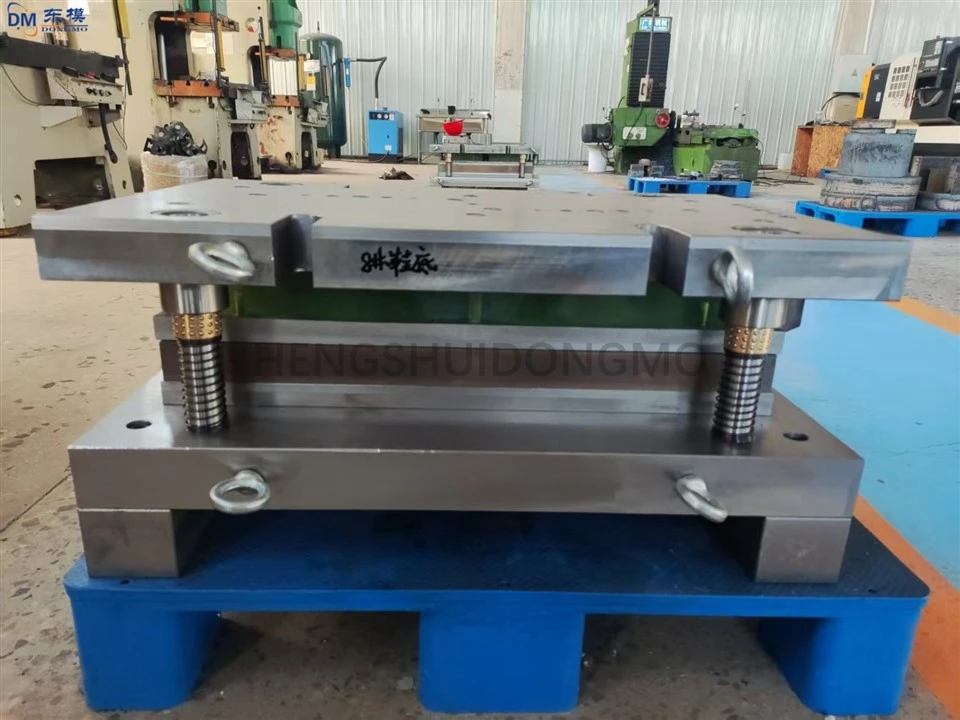
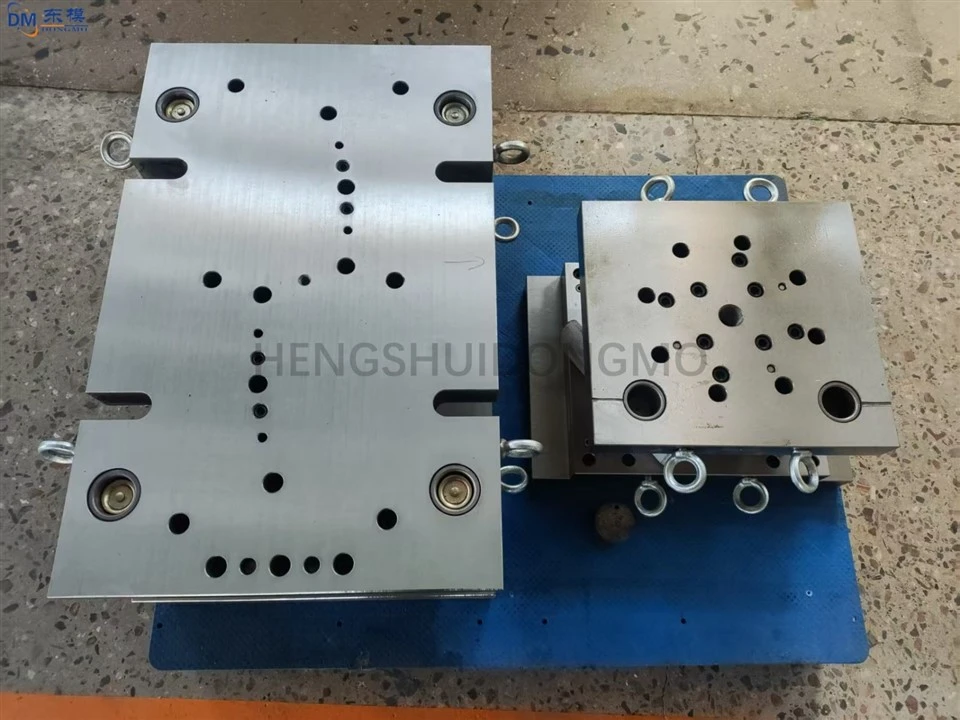
오일-프리 스탬핑에는 윤활이 부족합니다. 다이 구조 최적화는 공작물과 다이 사이의 직접적인 마찰을 줄여 성형 안정성을 보장하는 데 중요합니다. 구체적인 실제 방법은 다음과 같습니다.
1. 다이 표면 처리 최적화: 다이 펀치, 다이 및 캐비티를 TiN(질화 티타늄) 또는 WC(텅스텐 카바이드) 코팅으로 처리합니다. 코팅 두께는 0.005~0.01mm로 표면 경도를 HV800 이상으로 높이고 마찰 계수를 0.1 이하로 제어하며 내마모성을 높이고 금형 수명을 30% 이상 연장하며 공작물과 금형 사이의 마찰 손상을 줄여야 합니다.
2. 성형 영역을 합리적으로 설계합니다. 유한 요소 분석 소프트웨어를 사용하여 스탬핑 중 응력 분포와 재료 흐름을 시뮬레이션하고 펀치, 다이 플레이트 및 가이드 구조를 최적화합니다. 펀치 절단 모서리는 0.3-0.5mm의 둥근 모서리를 가져야 가공물의 국부적인 응력 집중을 줄여 재료가 찢어지고 주름지는 비율을 1% 미만으로 제어할 수 있습니다.
3. 간격 및 마감 방법 조정: 공작물 재료 및 두께를 기준으로 금형 간격을 재료 두께의 5%-8%로 제어하고 오류는 0.005mm 이하입니다. 순간적인 접촉으로 인한 고착을 방지하고 작업물 표면의 긁힘 및 손상을 방지하기 위해 점진적인 폐쇄 방식을 채택합니다.
4. 냉각 및 칩 제거 시스템 강화: 금형 캐비티와 금형 베이스에 직경 8-10mm, 채널 간격 25~30mm, 캐비티 표면에서 10~12mm 거리로 구불구불한 냉각 채널을 설계합니다. 순환 유량이 5-10L/min인 수성 냉각 매체를 사용하고 열 변형을 방지하기 위해 금형 작동 온도를 50-70도로 제어합니다. 적시에 칩을 제거하고 금형 작동 안정성을 유지하기 위해 금형 절삭날에 폭 2~3mm, 깊이 1~1.5mm의 칩 제거 홈을 설계합니다.

문의하기
상담 핫라인:+86 15930861038
왓츠앱:15930861038
이메일:dongfangmould@aliyun.com
서비스 약속: 12시간 이내에 문의에 응답합니다. 자격을 갖춘 고객에게 무료 금형 설계 최적화를 제공합니다.
형수동모정밀금속제품유한회사
인기 탭: 맞춤형 판금 스탬핑, 금속 성형 및 굽힘, 맞춤형 스탬핑 다이, 중국, 공급 업체, 제조업체, 공장, 구매, 가격, 중국 제


